Co właściwie robi papier ścierny i kiedy ma sens go używać
Trzy główne zadania papieru ściernego
Papier ścierny to w gruncie rzeczy narzędzie tnące w formie setek tysięcy drobnych ostrzy. Każde ziarno usuwa mikroskopijny fragment materiału, zostawiając po sobie rysy. Cała sztuka polega na tym, żeby te rysy były kontrolowane: na tyle głębokie, by efektywnie zbierać materiał, ale na tyle płytkie, żeby dało się je później zniwelować drobniejszą gradacją.
Najczęściej papier ścierny wykorzystuje się do trzech typów zadań:
agresywne zdzieranie – usuwanie starej farby, lakieru, grubych nadlewek po kleju, nadmiaru szpachli, dużych nierówności drewna lub metalu,
wyrównywanie i kształtowanie – dopracowanie powierzchni po cięciu, frezowaniu, struganiu; wygładzanie łączeń, łagodzenie krawędzi i zaokrągleń,
przygotowanie pod kolejne warstwy – stworzenie odpowiedniej „chropowatości” (tzw. profilu powierzchni), która poprawia przyczepność lakieru, farby, oleju, wosku, kleju.
Im drobniejsze ziarno, tym bardziej przesuwasz się od zdzierania w stronę wykańczania. Z pozoru oczywiste, ale w praktyce wiele problemów bierze się z używania zbyt drobnej lub zbyt grubej gradacji na złym etapie pracy.
Szlif wykańczający vs agresywne zdzieranie
Agresywne zdzieranie to etap, w którym liczy się tempo usuwania materiału. Używa się wtedy gradacji rzędu P24–P60, często z twardym podłożem i mocnym dociskiem. Powierzchnia po takim etapie wygląda na zniszczoną: rysy są wyraźne, a krawędzie „poszarpane”. To normalne, o ile w następnych krokach przejdziesz przez kilka pośrednich gradacji.
Szlif wykańczający to przeciwieństwo. Tu celem jest raczej wygładzenie niż zdarcie. Używa się drobnych gradacji (P180–P320, a przy lakierach nawet P800–P2000) i lżejszego docisku. Ziarna bardziej „polerują” niż ryją powierzchnię. Rysy są wciąż obecne (inaczej lakier nie miałby się czego „zaczepić”), ale są tak drobne, że nie widać ich gołym okiem.
Błędem jest oczekiwanie, że bardzo drobny papier (np. P400) usunie większe nierówności. Zbiera wtedy materiał bardzo wolno, zapycha się i często prowadzi do przegrzewania, zamiast rozwiązać problem. Jeżeli trzeba usunąć wyraźną falę po pile, to zaczęcie od P240 najczęściej kończy się frustracją – w takiej sytuacji potrzebna jest najpierw gradacja P60–P80, a dopiero później przechodzenie w górę.
Kiedy papier ścierny robi więcej szkody niż pożytku
Nie każdą powierzchnię warto traktować papierem ściernym. Są sytuacje, w których szlifowanie jest wręcz kontrproduktywne.
Kruszące się tynki i stare gładzie – intensywne szlifowanie może tylko pogłębić uszkodzenia, odspoić słabe warstwy i zrobić jeszcze większy bałagan. Zamiast tego lepiej zeskrobać luźne fragmenty, zagruntować i dopiero lekko przeszlifować bardzo drobną gradacją na twardym klocku.
Cienkie forniry i okleiny – wiele fornirów ma grubość dziesiątych części milimetra. Jedno nieuważne przeszlifowanie P120 na szlifierce oscylacyjnej potrafi przebić się przez fornir i odsłonić płytę pod spodem. Tu bezpieczniejsza jest praca drobną gradacją (P180–P240), ręcznie lub z minimalnym dociskiem.
Cienkie powłoki lakiernicze – na gotowych frontach meblowych czy elementach samochodu warstwa lakieru bywa zaskakująco cienka. Agresywny papier (P120–P150) potrafi w sekundę przebić lakier do podkładu. Do matowienia starego lakieru przed ponownym malowaniem używa się zwykle papierów wodnych P600+ i sporej ostrożności.
Jeżeli pojawia się wątpliwość, czy powierzchnia „wytrzyma” szlifowanie, rozsądnie jest zacząć od ręcznego przetarcia drobną gradacją na niewidocznym fragmencie. To mówi więcej niż opis na opakowaniu papieru.
Czy naprawdę trzeba szlifować? Prosty test
W wielu domowych pracach papier ścierny używany jest „z przyzwyczajenia”, a nie dlatego, że faktycznie jest potrzebny. Zanim zaczniesz szlifować, dobrze zadać sobie kilka prostych pytań:
Celem jest przyczepność czy estetyka?
Jeśli chodzi głównie o przyczepność nowej farby na starej, często wystarczy ją zmatowić drobnym papierem lub włókniną zamiast usuwać do zera. Gdy celem jest gładka, „meblowa” powierzchnia – szlifowanie staje się kluczowe.
Czy powierzchnia jest tłusta, zabrudzona, zakurzona?
Farba, która nie trzyma się tłuszczu, odejdzie nawet z idealnie wyszlifowanego podłoża. Mycie, odtłuszczenie i odkurzenie często dają większy efekt niż dodatkowe 10 minut szlifowania.
Czy nierówności są faktycznie „do zeszlifowania”?
Grube zacieki po farbie, duże ubytki czy krzywe połączenia płyt lepiej wyrównać szpachlą, a dopiero potem szlifować. Męczenie się z papierem zamiast zrobienia małej naprawy to częsty błąd.
Prosty schemat: jeżeli powierzchnia jest równa, stabilna, tylko brudna lub lekko połyskliwa – najpierw czyszczenie i odtłuszczenie, dopiero potem ewentualne lekkie matowienie. Szlifowanie nie zastępuje mycia, a mycie nie zastępuje szlifowania – te kroki się uzupełniają.
Źródło: Pexels | Autor: cottonbro studio
Oznaczenia i gradacje: co oznaczają liczby na papierze ściernym
Systemy oznaczeń: P, CAMI i „bez literki”
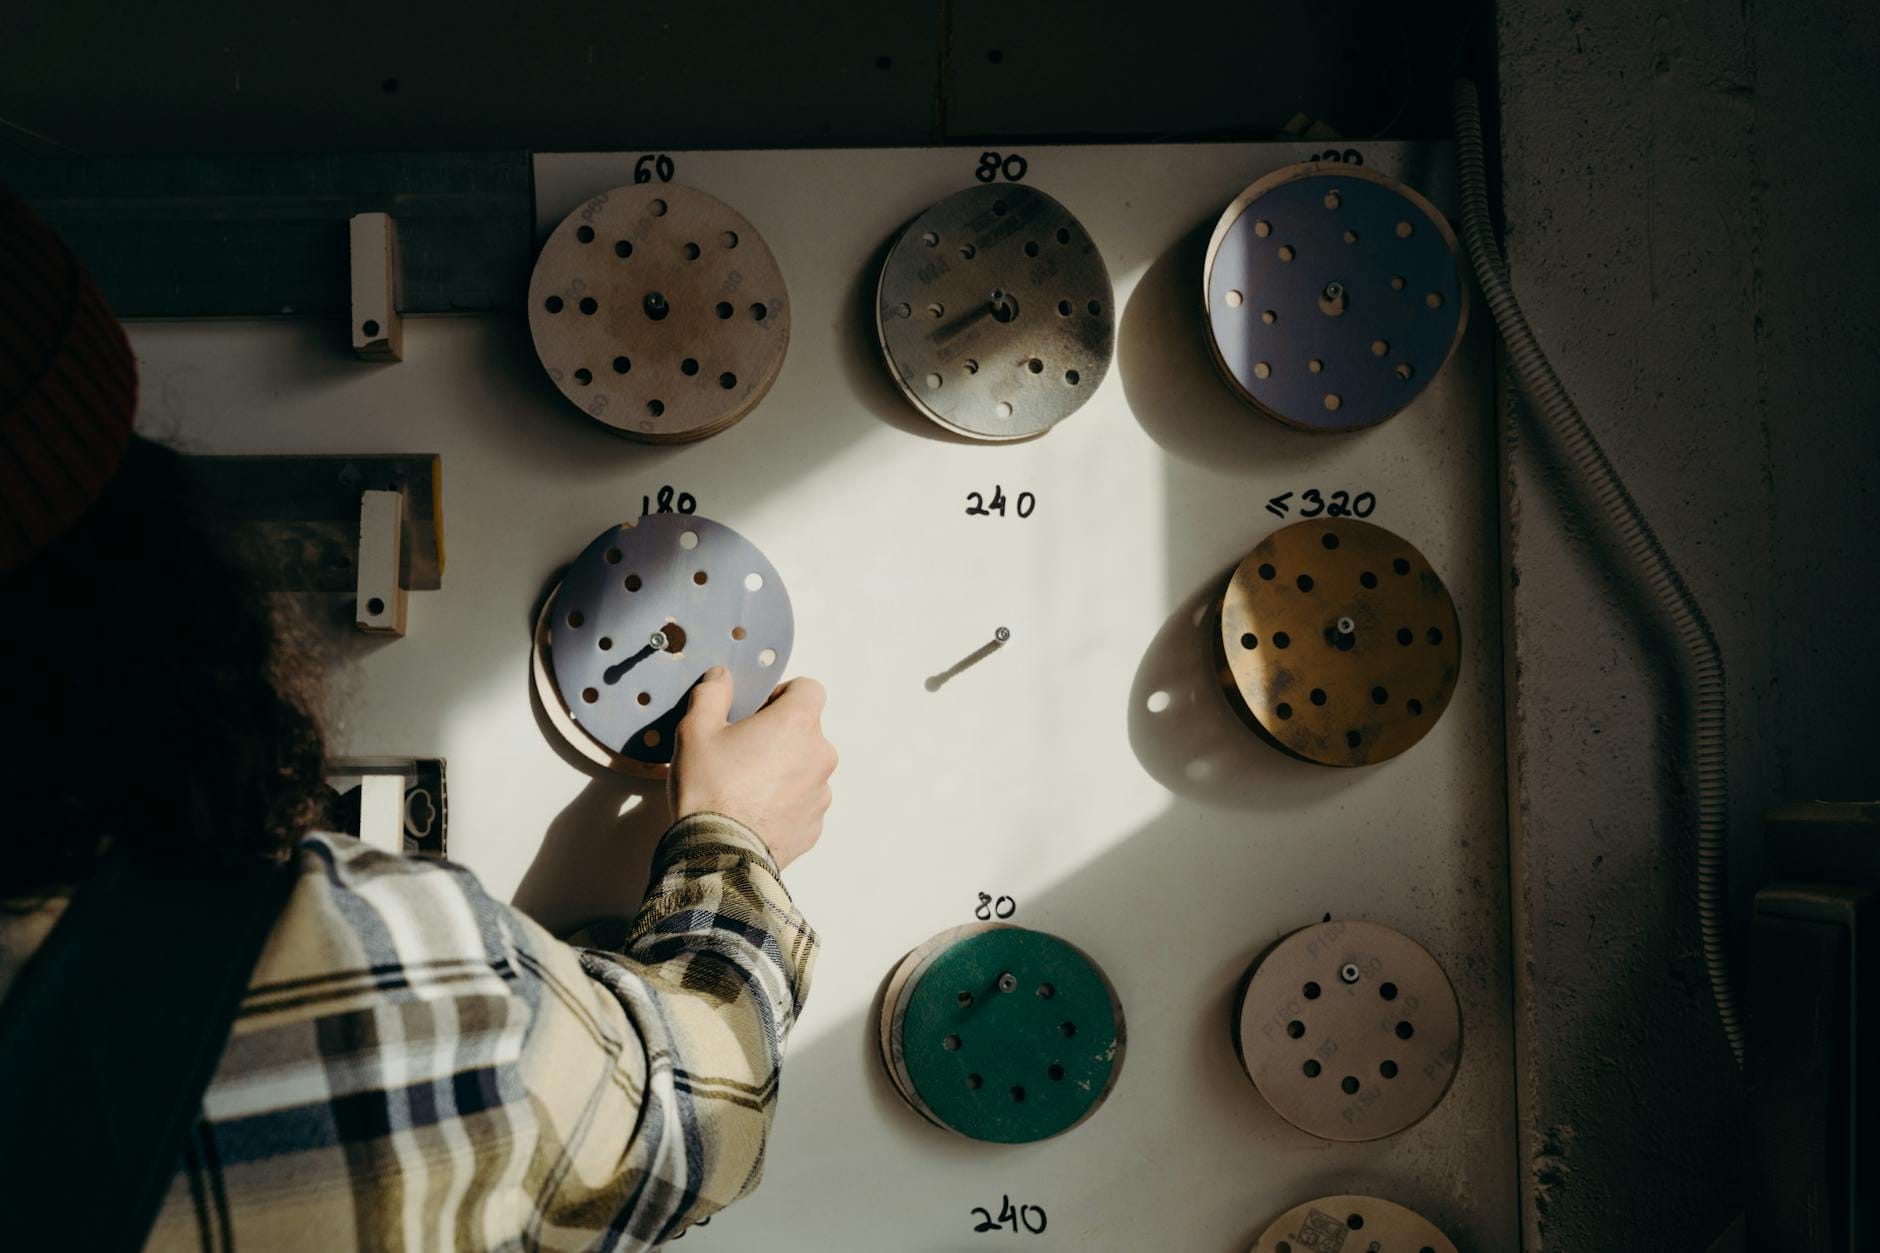
Na większości papierów ściernych w Europie widnieje litera P przed numerem, np. P80, P240. Jest to oznaczenie według normy FEPA i obecnie najczęściej spotykany standard. Zasada wydaje się prosta: im wyższa liczba po P, tym drobniejsze ziarno. P80 jest więc grube, P240 – znacznie drobniejsze.
Drugi system to CAMI (głównie rynek amerykański). Tam oznaczenia bywają podobne (np. 80, 120, 220), ale rozmiar faktycznego ziarna dla tej samej liczby może się minimalnie różnić od systemu FEPA. W praktyce, przy pracach warsztatowych, różnice między P220 (FEPA) a 220 (CAMI) są odczuwalne dopiero przy bardzo wymagającym wykończeniu.
Spotyka się też papiery opisane tylko numerem, bez literki, lub z dodatkowymi oznaczeniami producenta. W tanich papierach z marketu bywa to po prostu skrótem typu „80” (zwykle zbliżone do P80). Tu reguła „im wyższa liczba, tym drobniejsze ziarno” dalej obowiązuje, ale porównywanie różnych marek po samych numerach bywa złudne. Dwa papiery 120 od dwóch producentów mogą dawać inny efekt szlifu i inną agresywność.
Jak czytać „grubość” gradacji w praktyce
Najważniejszy schemat, pozwalający wstępnie dobrać gradację papieru ściernego do zadania, można ująć w orientacyjnej tabeli:
Zakres gradacji (P)
Charakter pracy
Typowe zastosowania
P24–P40
Bardzo agresywne zdzieranie
Usuwanie grubej farby, lakieru, korygowanie dużych nierówności, kształtowanie metalu
P60–P80
Zdzieranie i wstępne wyrównanie
Wyrównywanie desek po pile, wstępne szlifowanie spoin szpachlowych, usuwanie mniejszych defektów lakieru
P100–P150
Wyrównywanie i przygotowanie pod wykończenie
Szlif międzywarstwowy, wygładzanie drewna przed bejcą, przygotowanie metalu pod grunt
P180–P240
Szlif wykańczający
Końcowy szlif drewna przed lakierem/olejem, matowienie między warstwami lakieru
P320–P600
Delikatne matowienie i wstępne polerowanie
Matowienie lakierów, wygładzanie powłok malarskich, przygotowanie do lakierów poliuretanowych
P800–P2000+
Polerowanie i micro-finishing
Prace lakiernicze samochodowe, usuwanie „skóry pomarańczy”, przygotowanie do past polerskich
To schemat ogólny, nie dogmat. Dla miękkiego drewna P120 może być już gradacją wykańczającą, a dla stali nierdzewnej dopiero wstępem do dalszego wygładzania. Różne materiały „odczuwają” tę samą gradację inaczej.
Dlaczego nie warto „przeskakiwać” gradacji
Częsty skrót: z P60 od razu na P240, żeby „oszczędzić czas”. W teorii możliwe, w praktyce rzadko działa dobrze. Każda gradacja zostawia po sobie rysy o określonej głębokości. Zadaniem następnej gradacji jest zlikwidowanie tych rys i zastąpienie ich płytszymi.
Jeśli przeskok jest zbyt duży:
gruboziarniste rysy pozostaną widoczne pod lakierem lub farbą,
drobny papier będzie pracował nieefektywnie – zanim zlikwiduje głębokie rowki, zdąży się zapchać i przegrzać powierzchnię,
w skrajnych przypadkach powstanie „mieszanka” rys, która ujawni się dopiero po położeniu połyskliwej powłoki.
Bezpieczny schemat to stopniowanie mniej więcej w takich skokach: P60 → P80 → P120 → P180 → P240. W prostszych pracach da się czasem pominąć jedną gradację (np. P80 → P120 → P180), ale przy wymagającym wykończeniu (fronty meblowe, elementy widoczne) skróty bardzo szybko się mszczą.
Dodatkowe oznaczenia na odwrocie arkusza
Na tylnej stronie papieru ściernego, poza gradacją, pojawiają się często inne skróty. Z grubsza można je zinterpretować następująco:
Rodzaj ziarna:
A, AO, ALO – tlenek glinu (elektrokorund),
SiC – węglik krzemu,
Z, Zr – ziarno cyrkonowe,
C, Cr – ziarno ceramiczne (różne oznaczenia producentów).
Rodzaj podłoża (papier):
A – bardzo cienki, elastyczny,
C – średni,
D, E, F – gruby, sztywny.
Nasyp:
„Open coat” – nasyp otwarty,
„Closed coat” – nasyp zamknięty,
dodatkowe słowa „stearated”, „anti-clog” – powłoka antyzapychająca.
Producenci różnie opisują swoje produkty, ale jeżeli na papierze P120 widzisz „SiC waterproof A-paper open coat”, masz informację: węglik krzemu, papier cienki, wodoodporny, nasyp otwarty. W praktyce – dobry kandydat do szlifowania na mokro, np. lakierów.
Elektrokorund (tlenek glinu, ang. aluminium oxide) to najczęściej spotykane ziarno w papierach ściernych do zastosowań ogólnych. Pojawia się szczególnie w papierach do drewna i metalu.
Cechy charakterystyczne:
jest stosunkowo twardy, ale jednocześnie dość odporny na uderzenia,
ziarna mają tendencję do stopniowego ścierania się, zamiast natychmiastowego pękania,
długo utrzymują zdolność cięcia przy szlifowaniu drewna i stali zwykłych.
W praktyce elektrokorund wystarcza do większości domowych i warsztatowych prac: od zdzierania starej farby z drzwi po wyrównywanie spawów na stali konstrukcyjnej. Przy bardzo twardych materiałach (np. hartowana stal, niektóre stale nierdzewne) zaczyna szybciej się tępić i nagrzewać, ale i tak dla wielu użytkowników jest „wystarczająco dobry”.
Węglik krzemu – specjalista od twardych i kruchych powierzchni
Węglik krzemu – specjalista od twardych, kruchych i powłokowych zadań
Węglik krzemu (SiC, ang. silicon carbide) rozpoznasz często po ciemnoszarym, grafitowym lub czarnym kolorze ziarna. Jest twardszy od tlenku glinu, ale też bardziej kruchy. Ziarno nie tyle się tępi, co chętnie pęka, odsłaniając nowe ostre krawędzie.
W praktyce przekłada się to na konkretne zastosowania:
bardzo dobre cięcie twardych, kruchych materiałów: szkło, ceramika, kamień, niektóre kompozyty,
świetne sprawdzanie się przy szlifowaniu międzywarstwowym lakierów i farb (także na mokro),
efektywne „przecinanie” twardych, ale cienkich powłok: stare lakiery samochodowe, lakiery poliuretanowe,
dobra praca na metalach nieżelaznych, np. aluminium, mosiądzu – szczególnie przy gradacjach drobnych i na mokro.
Najczęściej spotykany jest w papierach wodoodpornych („waterproof”), przeznaczonych do pracy na mokro. Szlifowanie z wodą lub specjalnym płynem:
ogranicza zapychanie się papieru pyłem z lakieru lub farby,
chłodzi powierzchnię, więc zmniejsza ryzyko przypaleń i deformacji,
daje równomierniejszy, delikatniejszy rys szlifu.
Przy surowym drewnie węglik krzemu zwykle wypada gorzej niż tlenek glinu – szybciej się „zużywa”, łatwiej poleruje powierzchnię zamiast ją ciąć. Jeśli na opakowaniu jest wyraźnie napisane „do drewna”, a ziarno to SiC, lepiej podejść do takiego papieru z rezerwą i zrobić próbę na ścinku.
Ziarno cyrkonowe – do dużego zdzierania i metalu
ZrO2, ziarno cyrkonowe (oznaczenia Z, Zr, „zirconia”), spotyka się częściej w pasach, dyskach fibrowych, krążkach do szlifierek niż w zwykłych arkuszach. Wyróżnia je wysoka odporność na temperaturę i obciążenia.
Typowe cechy:
bardzo dobra wydajność przy wysokim docisku i dużej prędkości,
„samooostrzenie się” – ziarno podczas pracy wykrusza się w kontrolowany sposób,
lepsza żywotność niż zwykły elektrokorund w agresywnych zastosowaniach.
Gdzie się sprawdza:
zdejmowanie spawów i zgorzeliny ze stali konstrukcyjnej,
formowanie krawędzi, fazowanie elementów metalowych,
ciężkie zdzieranie twardych gatunków drewna, gdy używana jest szlifierka taśmowa lub szerokotaśmowa.
Cyrkon nie lubi „głaskania”. Przy zbyt małym docisku i zbyt niskiej prędkości potrafi ciąć gorzej niż tańszy papier na elektrokorundzie. Jeżeli narzędzie nie ma odpowiedniej mocy albo szlifujesz delikatny element, można zostać przy klasycznym tlenku glinu.
Ziarna ceramiczne – do ekstremalnych obciążeń
Pod hasłem „ceramic” kryje się cała grupa nowoczesnych ziaren na bazie tlenku glinu o zmodyfikowanej strukturze. To ziarna bardzo twarde, przeznaczone głównie do profesjonalnej obróbki metalu.
Cechy, które odróżniają je od klasycznych:
wysoka trwałość przy ekstremalnej temperaturze,
wyraźne „samooostrzenie się” – ziarno łamie się na mikroskładniki, utrzymując stałą ostrość,
maksymalna wydajność przy dużym docisku i wysokiej prędkości obwodowej.
W zastosowaniach warsztatowych wykorzystywane są głównie do:
intensywnego szlifowania stali nierdzewnej, trudnościeralnych i hartowanych,
zdejmowania dużych naddatków w krótkim czasie,
zautomatyzowanych linii szlifierskich, gdzie liczy się powtarzalność i trwałość narzędzia.
W domowym użyciu ziarna ceramiczne zwykle są przepłacone – nie wykorzystuje się ich potencjału bez odpowiedniego sprzętu. Jeśli głównym zadaniem jest odświeżenie ogrodzenia czy przeszlifowanie blatów, papier na klasycznym tlenku glinu będzie rozsądniejszym wyborem ekonomicznym.
Inne ziarna: granat, karborund i mieszanki
Poza czterema najpopularniejszymi grupami pojawiają się jeszcze inne typy:
Granat (garnet) – naturalne, stosunkowo miękkie ziarno do szlifowania drewna, szczególnie miękkiego (sosna, świerk). Daje dość równy rys, ale szybko się zużywa. Dobry tam, gdzie ważna jest gładkość, a nie rekordowa trwałość.
Mieszanki ziaren – np. tlenek glinu z cyrkonem. Łączą część zalet obu rozwiązań: nieco lepsza trwałość niż sam elektrokorund, niższa cena niż czysty cyrkon. Stosowane głównie w pasach i krążkach do metalu.
Jeśli producent agresywnie reklamuje „innowacyjne ziarno”, a nie podaje konkretnego typu (AO, SiC, Zr, ceramic), zwykle oznacza to wariację klasycznego elektrokorundu lub mieszankę, a nie rewolucję. W takich przypadkach bez prób na własnym materiale trudno ocenić realne korzyści.
Źródło: Pexels | Autor: Ono Kosuki
Podłoża papieru ściernego: papier, tkanina, płótno, gąbki i włókniny
Podłoża papierowe – od cienkich arkuszy do twardych krążków
Najbardziej klasyczne jest podłoże papierowe. Opis literowy (A, C, D, E, F) wskazuje jego grubość i sztywność:
A – bardzo cienki, elastyczny, dobrze dopasowuje się do profili, ale łatwo się rwie,
C – średniej grubości, kompromis między elastycznością a trwałością,
D–F – grube, sztywne papiery, często stosowane w krążkach, większa odporność na rozerwanie.
Do szlifowania ręcznego detali, listew, zaokrągleń zwykle wystarcza papier klasy A lub C. Przy współpracy z elektronarzędziami (szlifierki oscylacyjne, mimośrodowe) lepiej sprawdzają się podłoża sztywniejsze, mniej podatne na przegrzanie i szybkie zniszczenie.
Papier ma ograniczoną odporność na wodę i zginanie. Przy pracy na mokro potrzebne są specjalne papiery wodoodporne, często oznaczone jako „waterproof” – mają impregnowane podłoże i inną żywicę wiążącą ziarno.
Podłoże z tkaniny i płótna – gdy liczy się wytrzymałość
Tam, gdzie arkusze papierowe szybko by się rozdarły, wchodzi tkanina lub płótno. Spotyka się oznaczenia:
J – płótno bardzo elastyczne,
X – płótno uniwersalne, sztywne,
Y – bardzo mocne, do ciężkich warunków.
Podłoża płócienne stosuje się głównie w:
pasach ściernych (od małych szlifierek taśmowych po szerokotaśmowe),
rolkach papieru do ręcznego rwania na wąskie paski,
produktach „do metalu”, gdzie przedarcie podłoża byłoby niebezpieczne.
Płótno lepiej znosi wyginanie, ciągnięcie wzdłuż krawędzi, pracę pod większym dociskiem. Ma też jedną praktyczną zaletę: można je naciągać na nietypowe kształty (np. obłe poręcze, rury) bez natychmiastowego pęknięcia.
Gąbki ścierne – do zaokrągleń i szybkich poprawek
Gąbki ścierne to ziarno na elastycznym rdzeniu z pianki. Mogą mieć jedną, dwie lub cztery aktywne strony. Ich główne atuty:
doskonałe dopasowanie do profilowanych powierzchni: frezowane fronty, sztukaterie, ościeżnice,
łatwe trzymanie w dłoni, wygodny chwyt i równomierny nacisk,
mniejsze ryzyko przeszlifowania narożników, bo gąbka „oddaje” pod naciskiem.
Gąbki zwykle nie są opisane klasycznymi gradacjami P, tylko słownie: „coarse”, „medium”, „fine”, „superfine”, czasem z przybliżeniem (np. „odpowiada P120–P180”). Rzeczywista agresywność zależy nie tylko od ziarna, ale i od grubości oraz twardości pianki, więc takie porównania traktuje się orientacyjnie.
Nadają się świetnie do matowienia międzywarstwowego lakierów (np. na drzwiach przesuwnych czy frontach), gdy trzeba „zdjąć połysk” bez ryzyka przetarcia do podkładu.
Włókniny ścierne – matowanie i „szlif bez rys”
Włóknina ścierna (często kojarzona z marką Scotch-Brite, ale występująca pod wieloma nazwami) to siatka z syntetycznych włókien nasączona ziarnem ściernym. Dzięki strukturze 3D pracuje inaczej niż klasyczny papier.
Jej cechy:
bardzo równomierne, rozproszone rysy – świetne do matowienia przed malowaniem lub lakierowaniem,
małe ryzyko „przeszlifowania na ostrej krawędzi”, bo włókna uginają się,
możliwość stosowania na mokro i z detergentami (np. przy czyszczeniu stali nierdzewnej).
W praktyce włókniny używa się do:
matowienia stali nierdzewnej (wykończenia typu satyna),
przygotowania powierzchni przed lakierowaniem, gdy szukasz równego matu bez głębokich rys,
wygładzania przejść po szlifowaniu papierem, „zacierania” śladów łączeń.
Oznaczenia typu „very fine”, „ultra fine”, „medium” nie mają prostej odpowiedniości do gradacji P. Przyjęte porównania (np. „VF ≈ P320–P400”) są jedynie orientacyjne i różnią się między producentami. Przy precyzyjnym wykończeniu najlepiej najpierw sprawdzić efekt na małym fragmencie.
Źródło: Pexels | Autor: Daniel Reche
Nasyp otwarty, zamknięty i specjalny – jak wpływa na pracę
Nasyp otwarty – gdy materiał brudzi, pyli i zapycha
Nasyp otwarty („open coat”) oznacza, że ziarno ścierne nie pokrywa całej powierzchni podłoża. Pomiędzy ziarnami są wyraźne przerwy, widoczna jest goła baza papieru lub płótna.
Takie rozmieszczenie ma kilka skutków:
więcej miejsca na odprowadzenie pyłu,
mniejsze tempo zapychania się przy materiałach żywicznych (drewno sosnowe, farby, lakiery, szpachle),
nieco łagodniejsze cięcie – mniej agresywne niż przy nasypie pełnym.
Nasyp otwarty dominuje w papierach do drewna, szpachli i miękkich tworzyw. Jeżeli podczas szlifowania powstaje lepki pył, który chętnie przykleja się do ziarna, brak miejsca na jego ucieczkę szybko zniszczy papier.
Nasyp zamknięty – maksymalna agresywność i równy rys
Przy nasypie zamkniętym („closed coat”) ziarno pokrywa niemal całą powierzchnię podłoża. Przerw jest mało, ziarna są ciasno upakowane.
Skutki w praktyce:
większa liczba ziaren pracuje jednocześnie – szlif jest bardziej agresywny,
rys bywa gęstszy i bardziej równomierny, co ma znaczenie przy wykończeniach dekoracyjnych metalu,
papier szybciej się zapycha przy materiałach pylących, ale nieprzesadnie twardych (drewno, farba).
Takie papiery wybiera się do:
metalu, szczególnie przy gradacjach średnich i grubych,
twardych, jednorodnych materiałów (np. MDF przy agresywnym zdzieraniu),
precyzyjnego wykończenia, gdy zależy na czytelnym „rysunku” po szlifie.
Jeżeli przy szlifowaniu drewna papier z nasypem zamkniętym zapycha się błyskawicznie, często wystarczy przejść na nasyp otwarty, zamiast szukać „bardziej ostrego” ziarna.
Powłoki stearynowe i „antyzapychające” – kiedy działają, a kiedy to marketing
Część papierów ściernych ma dodatkową warstwę na ziarnie – zwykle w opisie pojawia się „stearynowy”, „antyzapychający”, „no clog”, „anti clogging”. To cienka powłoka (często na bazie stearynów), która ma utrudniać przyklejanie się pyłu do ziarna.
W codziennej pracy różnica bywa wyraźna, ale nie zawsze spektakularna. Ten rodzaj powłoki ma sens przy:
Jeśli szlifujesz twarde drewno (dąb, buk), metal czy MDF, działanie warstwy antyzapychającej jest znacznie mniej odczuwalne. Zdarza się też, że tanie „antyzapychające” papiery mają bardzo cienką lub nierówną powłokę – efekt końcowy ogranicza się wtedy do napisu na etykiecie.
Przy pracy na mokro stearyny tracą sens – i tak to ciecz (woda, nafta, olej szlifierski) odpowiada za transport urobku i chłodzenie.
Nasypy specjalne – perforacje, siatki i wielowarstwowe ziarno
Coraz częściej pojawiają się produkty, które trudno jednoznacznie zaklasyfikować jako „otwarty” lub „zamknięty” nasyp, bo ziarno ułożone jest we wzory, a w podłożu wycięte są otwory.
Typowe przykłady:
papiery perforowane – pod szlifierki z odciągiem, z dodatkowymi otworami poza klasycznym układem producenta,
siatki ścierne – podłoże przypomina włókninę lub gęstą moskitierę, praktycznie cała powierzchnia zasysa pył,
papiery z wielowarstwowym nasypem (np. „multi-layer”), w których część ziaren jest niżej, a część wyżej.
Siatki ścierne dobrze sprawdzają się przy szlifowaniu:
gładzi gipsowych na dużych płaszczyznach,
szpachli samochodowych na tzw. „żyrafach”,
miękkich tynków i powłok dekoracyjnych.
Atut jest prosty: pył ma gdzie uciekać, bo między włóknami są duże przestrzenie. Trzeba tylko uwzględnić, że agresywność siatek o tej samej deklarowanej gradacji co papier bywa niższa – kontakty między ziarnem a materiałem są rzadsze. W efekcie cięcie jest łagodniejsze, ale kontrola rys lepsza.
Wielowarstwowe nasypy mają za zadanie utrzymać zbliżoną agresywność przez większą część życia ścierniwa – gdy wierzchnie ziarna się wykruszają, „budzą się” niższe. W praktyce najlepiej widać to przy gradacjach średnich (P80–P180) w pasach i krążkach do metalu oraz drewna. Różnica istnieje, ale nie jest magiczna; zbyt wysoka temperatura czy za duży docisk dalej zabiją pasek tak samo skutecznie.
Dobór papieru ściernego do różnych materiałów
Drewno lite – miękkie vs twarde gatunki
Przy drewnie nie wystarczy powiedzieć „papier do drewna”. Inaczej zachowuje się sosna, inaczej dąb, a jeszcze inaczej jesion czy orzech.
Dla drewna miękkiego (sosna, świerk, jodła):
ziarno: głównie tlenek glinu lub granat,
nasyp: otwarty lub częściowo otwarty, żeby żywica i pył miały dokąd uciekać,
podłoże: papier C lub D do pracy ręcznej i z szlifierką, przy agresywnym zdzieraniu – płótno X.
Dla drewna twardego (dąb, buk, jesion, wiąz):
ziarno: tlenek glinu, przy intensywnym zdzieraniu pasami – mieszanki AO + Zr,
nasyp: otwarty albo półotwarty przy niższych gradacjach (P40–P80), przy wyjściu w gładkość można przejść na gęstszy nasyp,
podłoże: papier C–D dla arkuszy, płótno X dla pasów i intensywnej pracy maszynowej.
Typowy błąd przy miękkim drewnie: zaczynanie zbyt drobną gradacją (np. P120) przy zdejmowaniu dużych nierówności. Papier się zapycha, powstają przypalenia i „smugi”, a użytkownik ma wrażenie, że „papier tępy”. Znacznie szybciej i czyściej przebije się P60–P80 na nasypie otwartym, a dopiero później przejdzie w P120–P150.
Przy twardym drewnie odwrotny problem: chęć przyspieszenia P40 lub niżej, bez kontroli rys. Zniknie wprawdzie nadmiar materiału, ale wyprowadzenie głębokich bruzd przed bejcowaniem lub olejowaniem zajmie więcej czasu niż oszczędzono na początku.
Fornirowane płyty i okleiny naturalne – kontrola grubości
Fornir na płycie MDF czy wiórowej ma zwykle poniżej milimetra grubości, czasem znacznie mniej. Każdy błąd w doborze gradacji może skończyć się przetarciem do podłoża.
Bezpieczniejszy schemat to:
start co najmniej od P120, częściej P150,
nasyp raczej otwarty lub półotwarty, żeby nie ryć zbyt gęsto,
szlifierka mimośrodowa z niewielkim skokiem (2–3 mm), niewielki docisk.
Jeśli trzeba usunąć lokalne zacieki lakieru lub drobne fale po fornirowaniu, dużo bezpieczniej jest użyć:
gąbek ściernych „medium” / „fine”,
włókniny very fine z podkładem miękkiej gąbki.
W praktyce w stolarni często stosuje się jeden stały „bezpieczny” zestaw: P150 na pierwsze przejście, potem P180–P220 przed bejcą lub lakierem. Niżej schodzi się tylko punktowo i zwykle ręcznie, nigdy całą płaszczyzną.
MDF, płyta wiórowa, sklejka – inne zachowanie pyłu
MDF i płyta wiórowa mają więcej drobnego pyłu i spoiw syntetycznych niż drewno lite. To wpływa na zapychanie papieru i łatwość „zapieczenia” powierzchni.
Przy MDF:
do formatowania i zdzierania: P60–P80, ziarno AO, nasyp raczej zamknięty lub półzamknięty, podłoże papier D lub płótno X,
do przygotowania pod lakier: P150–P220 na arkuszach lub krążkach, często z powłoką antyzapychającą,
krawędzie: łatwo je „wyostrzyć” i przeszlifować; przy wykończeniu przejście na gąbkę ścierną ogranicza ryzyko przetarć.
Przy płycie wiórowej zwłaszcza surowej, warto liczyć się z większym zużyciem papieru – twarde ziarna drewna i spoiwa mocno „szarpią” ziarno. Pasy z płótna X lub Y, gradacje P60–P100 i ziarno AO lub mieszane AO+Zr to rozsądny kompromis pomiędzy trwałością a ceną.
Sklejka, szczególnie liściasta, zachowuje się bliżej litego drewna, ale z jedną pułapką: łaty kleju między warstwami potrafią miejscami tępić papier znacznie szybciej. Z tego powodu zbyt niska gradacja (np. P40) na dużych płaszczyznach sklejki bywa kontrproduktywna – rysy nad klejem są głębsze, a pod liniami słojów płytsze. W efekcie powierzchnia faluje optycznie po bejcowaniu.
Farby, lakiery i szpachle – inne zestawy pod rękę
Przy pracy z powłokami (stare farby, lakiery, masy szpachlowe) oczekiwania są inne niż przy surowym drewnie czy metalu. Często ważniejsze jest kontrolowane matowienie niż agresywne zdejmowanie materiału.
Do zdejmowania starych powłok:
gradacje: P40–P80 na początek, zależnie od twardości powłoki,
ziarno: tlenek glinu; przy szczególnie twardych lakierach – AO lub mieszanki z cyrkonem,
nasyp: otwarty lub specjalny antyzapychający,
podłoże: mocniejsze – papier D–F lub płótno, szczególnie przy szlifierkach oscylacyjnych i taśmowych.
Do matowienia międzywarstwowego lakierów i farb:
gradacje: P240–P400 w zależności od systemu lakierniczego,
rodzaj: często papiery wodoodporne, używane na mokro, lub włókniny very fine / ultra fine,
szlifierka mimośrodowa ze skokiem 2–3 mm lub praca ręczna na klocku, minimalny docisk.
Szpachle (stolarskie, samochodowe, gipsowe) lubią się „rolować” i zaklejać ziarno. Jeśli papier po kilku ruchach zmienia kolor na jednolity, a powierzchnia zaczyna się smużyć, to sygnał, że:
gradacja jest zbyt drobna na ten etap,
brakuje powłoki antyzapychającej lub nasyp jest zbyt gęsty,
docisk jest za duży i szpachla się rozgrzewa.
Sprawdza się prosta praktyka: grubsze profilowanie szpachli P80–P120 (często na sucho), potem dopiero P150–P240, czasem już na mokro. Skoki co „dwie gradacje katalogowe” (np. P80 → P120 → P180) są rozsądniejsze niż próby przeskoczenia z P80 prosto na P240.
Metal czarny, stal konstrukcyjna i nierdzewna
Przy metalach najważniejsze jest połączenie trwałości ziarna i kontroli rys, szczególnie gdy później element będzie malowany proszkowo lub polerowany.
Dla zwykłej stali konstrukcyjnej:
do zdzierania spawów, zadziorów: ziarno cyrkonowe lub AO+Zr, gradacje P36–P80, nasyp zamknięty, płótno X/Y,
do przygotowania pod malowanie: P80–P150, nadal AO lub Zr, papier lub płótno, zależnie od narzędzia,
do wyprowadzenia rys dekoracyjnych (np. „szlif liniowy”): gradacje P180–P320, często na pasach lub krążkach z nasypem zamkniętym.
Przy stali nierdzewnej i kwasoodpornej:
nie stosuje się najtańszych elektrokorundów – preferowany jest lepszy AO, Zr lub ceramika,
agresywne gradacje (P36–P60) tylko tam, gdzie trzeba mocno zdjąć materiał; później przejście na P80–P120, żeby zapanować nad rysą,
do wykończeń dekoracyjnych (satyna, hairline) często używa się kombinacji papieru P180–P320 i włóknin o różnej agresywności.
Częsty błąd przy nierdzewce: praca tym samym krążkiem na różnych gatunkach stali i aluminium. Po pierwsze, zanieczyszcza to powierzchnię (ryzyko korozji wżerowej), po drugie – mieszanina pyłu pogarsza jakość rysy. Osobne krążki do nierdzewki są droższe, ale później mniej czasu schodzi na „ratowanie” powierzchni.
Aluminium i metale nieżelazne – kontrola zapychania
Aluminium, mosiądz, brąz czy miedź szybko „kleją” się do ziarna. Papier na zwykłym tlenku glinu, w dodatku w nasypie zamkniętym, potrafi stracić agresywność po kilkunastu sekundach intensywnej pracy.
Dla aluminium sensowne konfiguracje to:
ziarno: węglik krzemu (SiC) lub lepszy AO z powłoką antyzapychającą,
nasyp: otwarty lub specjalny „no clog”,
forma: krążki i arkusze do pracy na sucho, przy wykończeniu – często praca na mokro papierem wodnym SiC.
Drobny, ale praktyczny nawyk: regularne „otwieranie” papieru drucianą szczotką lub gumowym czyścikiem do pasów. Nie przywróci to zupełnie nowej agresywności, ale wyraźnie wydłuża życie krążka, szczególnie przy aluminium i miękkich stopach.
Najczęściej zadawane pytania (FAQ)
Jak dobrać gradację papieru ściernego do konkretnej pracy?
Najpierw trzeba określić, czy celem jest zdzieranie, wyrównywanie czy wykończenie. Do agresywnego usuwania materiału (stary lakier, grube nierówności) zwykle używa się P24–P80. Do wyrównywania i przygotowania pod wykończenie – P100–P150. Do szlifu wykańczającego i matowienia między warstwami – P180–P320, a przy lakierach samochodowych czy „wysokim połysku” nawet P800–P2000.
Bezpieczna zasada: zaczynaj od możliwie najdrobniejszej gradacji, która jeszcze realnie „bierze” materiał. Jeśli P180 nic nie robi przy dużych nierównościach, schodzisz niżej (np. P120, potem P80), ale zawsze z planem przejścia przez kilka gradacji w górę, żeby usunąć głębokie rysy.
Co oznacza litera „P” na papierze ściernym i czy różni się od samych numerów (np. 120)?
Litera „P” oznacza, że gradacja jest podana w systemie FEPA (np. P80, P240) – to standard w Europie. Same liczby bez „P” to najczęściej system CAMI albo oznaczenie producenta, które bywa zbliżone, ale nie identyczne. Dla większości prac warsztatowych te różnice są mało istotne, odczuwalne głównie przy bardzo drobnym szlifie wykończeniowym.
Problem pojawia się, gdy ktoś porównuje „120” z marketu z P120 znanej marki i zakłada, że zadziałają identycznie. Mogą się różnić agresywnością i jakością rys. Jeśli zmieniasz producenta albo system, zawsze zrób krótki test na małym fragmencie zamiast ślepo ufać samej liczbie.
Jakiej gradacji użyć do usuwania starej farby lub lakieru z drewna?
Do grubych, twardych powłok startuje się zwykle z P24–P60, szczególnie gdy farba „siedzi mocno” lub jest kilka warstw. Do cieńszych lub częściowo spękanych powłok często wystarczy P60–P80. Bardzo drobne papiery (P180+) do takiej roboty po prostu się zapychają, grzeją powierzchnię i niewiele zbierają.
Kluczowy etap przy renowacji: po zdzieraniu zgrubnym przejść przez pośrednie gradacje (np. P80 → P120 → P180), aby pozbyć się głębokich rys. Pomijanie pośrednich numerów kończy się tym, że rysy po P40 „przebijają” nawet przez nowy lakier.
Dlaczego nie wolno od razu używać bardzo drobnego papieru, np. P400, na nierównej powierzchni?
Bardzo drobny papier zbiera materiał wolno – jest stworzony do wygładzania, a nie zdzierania. Jeśli spróbujesz nim wyrównać falę po pile czy grubą łatę szpachli, będziesz stał w miejscu: papier się szybko zapcha, powierzchnia się przegrzeje, a efekt i tak będzie mizerny. To typowy scenariusz, gdy ktoś „boi się” grubszej gradacji.
Logiczniej jest zejść niżej (np. P60–P80), zrobić brudną, ale skuteczną robotę, a potem stopniowo przechodzić do P120, P180 itd. Im większa nierówność, tym mniej sensu ma start z gradacją z okolic P240 i wyżej.
Kiedy papier ścierny może zniszczyć powierzchnię zamiast ją poprawić?
Ryzykowne są trzy sytuacje: kruszące się tynki i stare gładzie, cienkie forniry/okleiny oraz cienkie powłoki lakiernicze. Na słabym tynku agresywne szlifowanie potrafi całkiem oderwać luźne warstwy. Cienki fornir bardzo łatwo przeszlifować „na wiór”, odsłaniając płytę. Na cienkim lakierze meblowym lub samochodowym zbyt gruba gradacja w sekundę dochodzi do podkładu.
Bezpieczniejsze podejście: najpierw ocenić, czy podłoże jest stabilne. Luźne tynki – najpierw zeskrobać i zagruntować. Fornir i gotowe fronty – zaczynać od ręcznego P180–P240 (drewno) lub P600+ (lakier), z minimalnym dociskiem i próbą na niewidocznym fragmencie.
Czy zawsze trzeba szlifować przed malowaniem albo lakierowaniem?
Nie zawsze. Jeśli stara powłoka jest równa, dobrze trzyma się podłoża, a problemem jest tylko brud, tłuszcz czy kurz, to mycie i odtłuszczenie są ważniejsze niż szlif. Szlifowanie nie zastąpi porządnego umycia; na tłustej powierzchni nawet idealne rysy nie zapewnią przyczepności.
Szlif ma sens, gdy:
trzeba poprawić przyczepność (zmatowienie gładkiego lakieru, szkliwa, MDF-u),
powierzchnia jest nierówna, ma zacieki, ślady po narzędziach,
robisz szlif międzywarstwowy, żeby kolejne warstwy lakieru lub farby „związały się” lepiej.
Prosty test: jeśli po dokładnym umyciu i wysuszeniu powierzchnia jest równa, ale świeci się jak szkło – wtedy lekkie matowienie drobną gradacją ma sens.
Jaką gradację wybrać do szlifu wykańczającego drewno przed lakierem lub olejem?
Do większości prac stolarskich sprawdzają się zakresy P180–P240 jako szlif końcowy. Dla miękkiego drewna (sosna) często wystarczy P150–P180, bo zbyt drobny papier „poleruje” powierzchnię i utrudnia wnikanie bejcy czy oleju. Przy twardszych gatunkach (dąb, buk) P180–P240 daje dobrą równowagę między gładkością a przyczepnością.
Przesadne „glansowanie” do P320+ przed pierwszą warstwą wykończenia zazwyczaj nie ma sensu. Lepszy efekt daje rozsądny szlif końcowy (np. P180), nałożenie pierwszej warstwy, a potem delikatne matowienie między warstwami drobną gradacją (P240–P320).